Sinais de exaustão insuficiente na indústria
Reconheça sinais de exaustão insuficiente, reduza riscos ocupacionais e avalie o dimensionamento do sistema para manter a produção segura e estável.
Uma névoa que permanece sobre a máquina, o retorno de fumaça para a área produtiva ou a poeira que reaparece poucos minutos após a limpeza não são situações normais de operação. São sinais de exaustão insuficiente e indicam que o sistema pode não estar captando, transportando ou filtrando os contaminantes na condição exigida pelo processo. Quando esse diagnóstico é adiado, o efeito não fica restrito ao conforto do ambiente: alcança a segurança das equipes, a qualidade do produto, a conservação dos equipamentos e a continuidade da produção.
Em operações de solda, fundição, moagem, pintura, manipulação de pós, processos químicos e cozinhas industriais, a exaustão localizada precisa acompanhar a fonte emissora. Não basta haver ventiladores em funcionamento ou uma sensação geral de movimentação de ar. O que define o desempenho é a capacidade de capturar o contaminante no ponto em que ele é gerado, conduzi-lo com velocidade adequada e tratá-lo ou descarregá-lo de forma tecnicamente segura.
Sinais de exaustão insuficiente que exigem atenção
O primeiro alerta costuma ser visível. Poeira depositada em vigas, luminárias, painéis elétricos e estruturas altas revela que partículas escapam da captação e circulam pelo galpão. Em linhas com pós finos, essa deposição pode ainda aumentar a necessidade de limpeza, contaminar matérias-primas e elevar riscos específicos do processo.
Fumaça e vapores também oferecem evidências diretas. Na soldagem, por exemplo, a pluma que sobe até a zona respiratória do operador antes de alcançar a coifa mostra que a velocidade de captura é insuficiente ou que o ponto de captação está mal posicionado. Em cabines de pintura, névoa visível fora da área de aplicação, odor persistente e acabamento irregular podem estar relacionados ao desequilíbrio da vazão de ar.
Outros sintomas aparecem na rotina de manutenção e operação: filtros de manga com colmatação recorrente, dutos com acúmulo anormal de material, ventiladores com vibração, correias desgastadas, aumento de consumo elétrico e redução da sucção percebida nos pontos mais distantes. Nenhum desses indícios deve ser analisado isoladamente. Juntos, eles ajudam a localizar se o problema está na geração do contaminante, na captação, na rede de dutos, no equipamento de controle ou no ventilador.
Há ainda sinais relacionados às pessoas. Queixas frequentes de odor, ardor nos olhos, desconforto térmico, irritação das vias respiratórias ou necessidade de interromper uma atividade devido à fumaça merecem avaliação imediata pela operação, manutenção e segurança do trabalho. A percepção dos colaboradores não substitui medições técnicas, mas é uma fonte valiosa para identificar mudanças no comportamento do sistema.
Ventilação geral não substitui captação na fonte
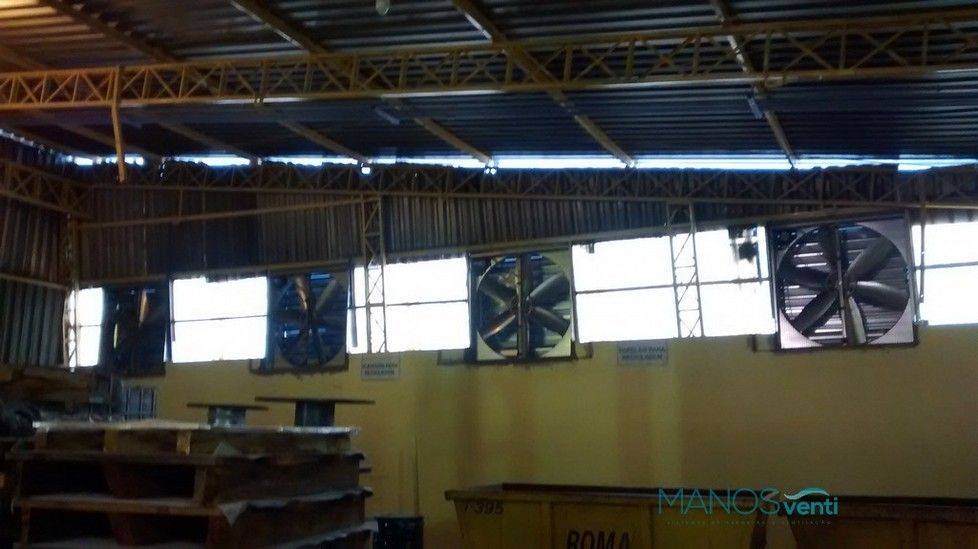
Um erro comum é tentar corrigir contaminantes gerados em pontos definidos apenas com ventilação geral, exaustores axiais ou renovação de ar no telhado. Esses recursos podem melhorar a sensação térmica e diluir parte da carga contaminante, mas não têm a mesma função de uma exaustão localizada.
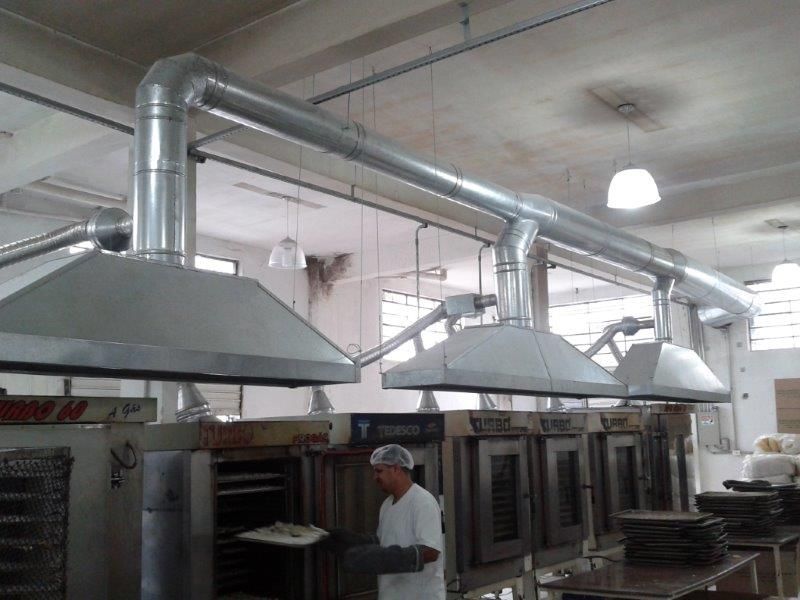
Quando o processo gera fumaça de solda, pó de lixamento, vapores químicos ou névoa de óleo, o objetivo deve ser capturar a emissão antes que ela se espalhe. Para isso, a coifa, a boca de captação ou o braço articulado precisa estar próximo à fonte, considerar o sentido natural da pluma e não sofrer interferência de correntes de ar cruzadas.
Abrir portas, instalar ventiladores de parede ou aumentar a velocidade de ventiladores existentes pode, em certos casos, piorar a situação. O fluxo adicional pode deslocar a fumaça para áreas ocupadas ou afastá-la da coifa. A solução depende da geometria do processo, do tipo de contaminante, da temperatura de emissão, do layout e das condições de reposição de ar.
Por que a capacidade de exaustão cai ao longo do tempo
Um sistema originalmente bem dimensionado pode perder desempenho por alterações graduais. Filtros saturados elevam a perda de carga e reduzem a vazão disponível. Dutos com furos, juntas abertas ou registros desregulados introduzem perdas e desequilibram os ramais. Em redes extensas, uma pequena modificação em um ponto pode reduzir a captação justamente onde ela é mais necessária.
A substituição de um motor, ventilador ou polia sem revisão da curva de operação também pode comprometer o conjunto. Um ventilador centrífugo precisa vencer a pressão estática da rede e entregar a vazão prevista. Se a rotação for inadequada, se o rotor estiver desgastado ou se o equipamento estiver trabalhando fora de seu ponto de melhor rendimento, a sucção nos pontos de captação será afetada.
Mudanças no processo são outra causa frequente. Aumento de produção, inclusão de novas máquinas, troca de matéria-prima, maior geração de pó ou reposicionamento de equipamentos alteram a carga que o sistema precisa atender. Uma instalação projetada para duas estações de solda pode ser insuficiente quando passa a atender quatro, mesmo que todos os componentes aparentem estar operando normalmente.
Também é necessário avaliar a entrada de ar de reposição. Todo ar extraído precisa ser compensado. Sem insuflação ou aberturas corretamente planejadas, o ambiente pode entrar em depressão excessiva, dificultar portas, puxar ar não condicionado por locais indesejados e reduzir a estabilidade do fluxo de captação. Exaustão e insuflação devem ser tratadas como partes do mesmo balanço de ar.
Como investigar a insuficiência de forma técnica
A inspeção começa no processo. É preciso mapear quais fontes geram emissões, em que horários, com qual intensidade e sob quais condições o problema se agrava. A observação da trajetória de fumaças, névoas ou pós ajuda a identificar interferências, mas deve ser complementada por medições de velocidade, vazão, pressão estática e perda de carga.
Em sistemas com filtros de manga, a pressão diferencial é um dado central. Valores fora da faixa esperada podem indicar limpeza ineficiente, mangas danificadas, vazamentos, excesso de carga de pó ou obstrução. Em lavadores de gases, devem ser avaliados vazão de ar, circulação do líquido, bicos, enchimento, pH quando aplicável e condição do separador de gotas. Cada tecnologia tem variáveis próprias de desempenho.
Na rede de dutos, a análise deve verificar diâmetros, velocidades de transporte, curvas, derivações, registros e pontos de acúmulo. Velocidade baixa pode permitir a deposição de particulados e aumentar a resistência ao escoamento. Velocidade excessiva, por outro lado, eleva ruído, consumo energético, desgaste por abrasão e custo operacional. O melhor resultado não é o maior fluxo possível, mas a vazão corretamente distribuída para cada ponto.
A avaliação precisa considerar também a condição real das coifas. Uma coifa ampla demais, distante da emissão ou instalada atrás do operador tende a perder eficiência. Em alguns processos, o enclausuramento parcial ou total reduz significativamente a vazão necessária, porque limita a dispersão antes da captação. Essa alternativa exige atenção ao acesso do operador, à manutenção, à visibilidade e à segurança da máquina.
Ações que resolvem a causa, não apenas o sintoma
Depois do diagnóstico, a correção pode envolver manutenção, balanceamento ou reengenharia do sistema. Trocar elementos filtrantes, reparar vazamentos, limpar dutos e ajustar registros é adequado quando o projeto continua compatível com a operação. Porém, se houve expansão produtiva ou mudança de processo, somente a manutenção não recuperará a capacidade exigida.
Em situações de subdimensionamento, pode ser necessário redimensionar coifas, criar novos ramais, revisar o ventilador, implantar coletor de pó adicional ou reorganizar a captação por setores. A instalação de inversor de frequência pode ajudar no ajuste de vazão em operações variáveis, desde que o ventilador, o sistema de filtragem e a lógica de controle sejam avaliados para essa condição.
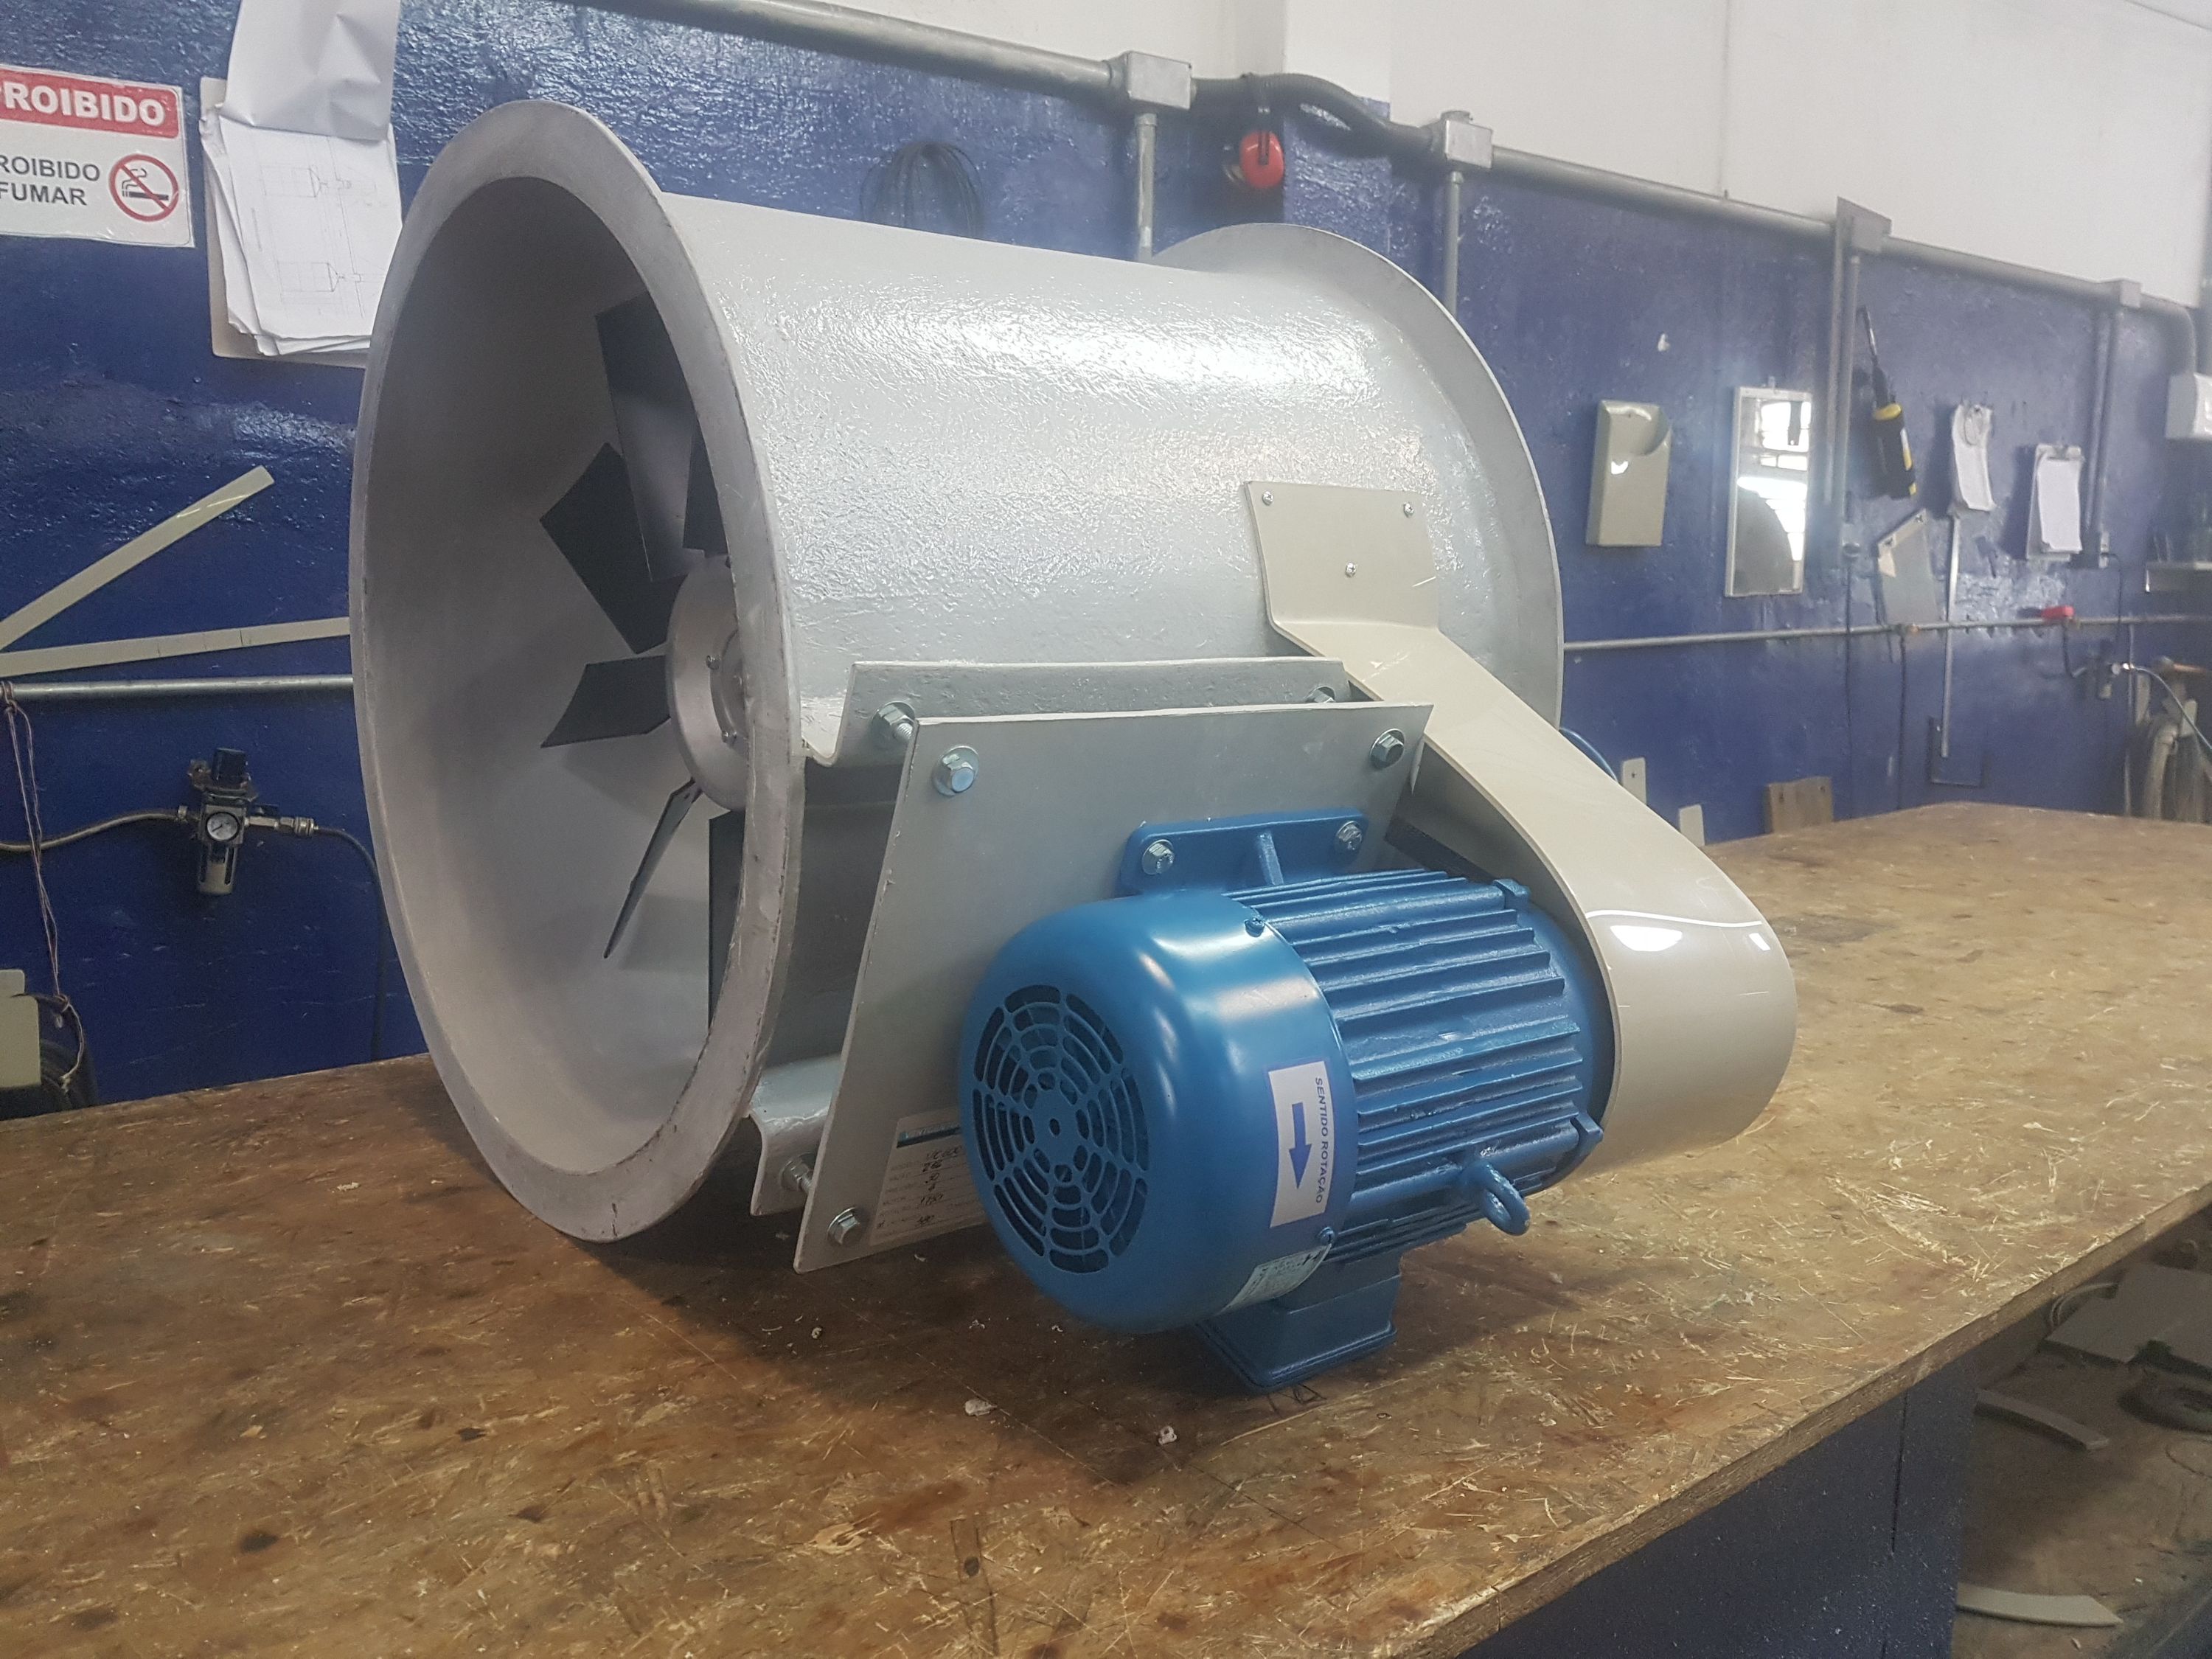
A escolha entre exaustor axial e ventilador centrífugo, por exemplo, depende principalmente da pressão estática que a instalação demanda. Sistemas curtos e com baixa resistência podem admitir soluções axiais. Redes com dutos, filtros, lavadores ou múltiplos pontos de captação normalmente exigem ventiladores centrífugos capazes de vencer perdas de carga maiores. Escolher apenas pelo diâmetro ou pela potência nominal é um risco técnico e financeiro.
O plano de manutenção deve registrar medições de referência logo após o comissionamento ou a correção do sistema. Vazão por ponto, pressão em dutos, pressão diferencial em filtros, corrente do motor e condição de componentes permitem comparar o desempenho ao longo do tempo. Com esses dados, a manutenção deixa de reagir apenas à reclamação de fumaça e passa a antecipar desvios.
Projeto sob medida reduz perdas e paradas
A exaustão industrial eficiente resulta da integração entre processo, captação, dutos, ventilador, filtragem, descarga e reposição de ar. Equipamentos avulsos podem resolver demandas simples, mas ambientes com carga elevada de contaminantes exigem dimensionamento baseado em dados reais da planta e execução segura em campo.
A ManosVenti desenvolve sistemas de exaustão, ventilação e controle de poluição do ar conforme as características de cada operação, avaliando vazão, perdas de carga, tipo de emissão, materiais construtivos e necessidades de manutenção. Esse cuidado reduz improvisos, favorece a estabilidade operacional e orienta o investimento para a solução que efetivamente atende ao processo.
Quando os sinais aparecem, o melhor momento para agir é antes que a poeira, a fumaça ou os vapores se tornem parte da rotina. Uma avaliação técnica bem conduzida transforma desconforto e perda de desempenho em um plano objetivo de correção, com mais segurança para as pessoas e previsibilidade para a produção.