Exaustão de Solda Industrial com Projeto Seguro
Entenda como a exaustão de solda industrial protege equipes, reduz fumos metálicos e mantém a produção segura com projeto sob medida e eficiente na planta.
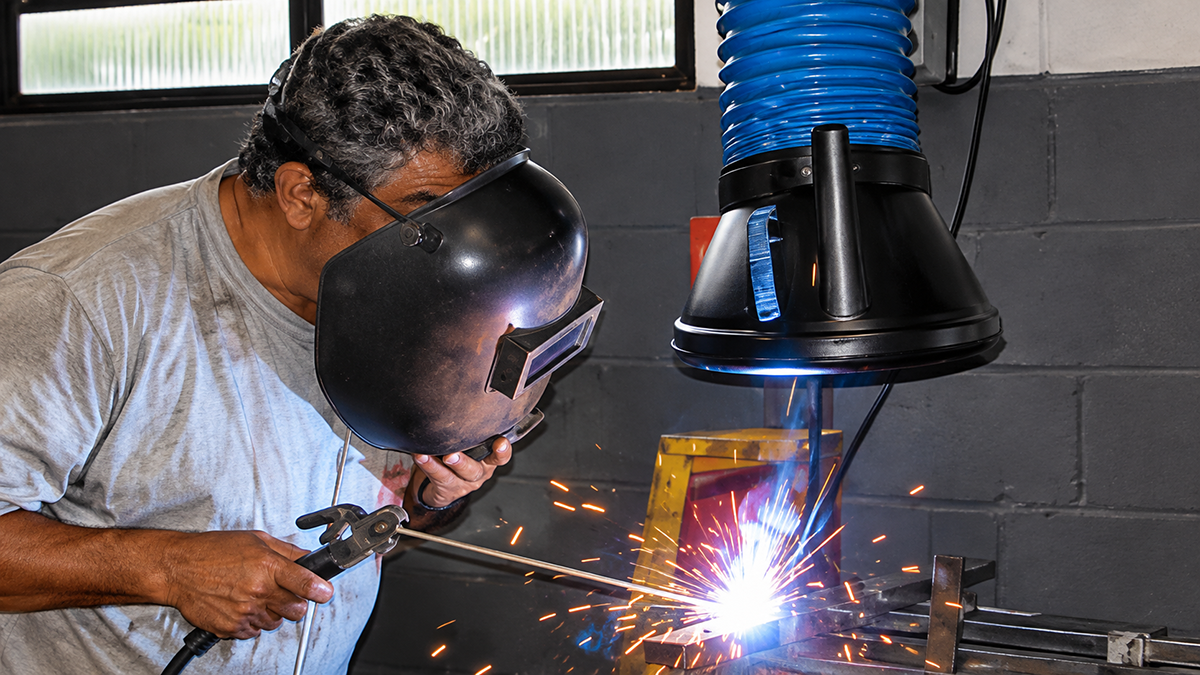
Fumos visíveis sobre a bancada de solda, odor metálico no galpão e resíduos escuros em estruturas próximas não são apenas sinais de desconforto. Eles indicam que os contaminantes gerados no processo estão se dispersando pela área produtiva. A exaustão de solda industrial atua justamente nesse ponto: captar os fumos na origem, conduzi-los com velocidade adequada e tratar ou descarregar o ar conforme a necessidade técnica da operação.
Para uma planta industrial, a decisão não deve se limitar à compra de um exaustor. O desempenho do sistema depende da combinação entre processo de soldagem, layout, número de postos ativos, tipo de contaminante, dutos, filtros, ventilador e condições de instalação. Um sistema mal dimensionado pode gerar consumo elétrico elevado sem capturar adequadamente os fumos. Um projeto bem aplicado melhora a segurança ocupacional, preserva equipamentos e contribui para a continuidade da produção.
Por que os fumos de solda exigem controle na fonte
A soldagem pode gerar partículas ultrafinas, óxidos metálicos, gases e vapores que variam conforme o processo utilizado, o metal-base, o arame ou eletrodo, os revestimentos e a presença de tintas, óleos ou contaminantes na peça. Em operações com aço carbono, inox, alumínio ou materiais galvanizados, por exemplo, a composição dos fumos e os cuidados de controle podem ser diferentes.
A ventilação geral do galpão ajuda na renovação de ar e no conforto térmico, mas raramente substitui a captação localizada. Quando o contaminante se espalha antes de ser capturado, ele passa pela zona respiratória do soldador, alcança outras áreas e se deposita em máquinas, painéis elétricos e estruturas. Isso amplia a área que precisa ser controlada e dificulta a manutenção de condições estáveis no ambiente.
A captação na fonte reduz esse percurso. Coifas, braços articulados, mesas aspirantes, cabines de solda ou enclausuramentos são posicionados para interceptar o fumo próximo ao arco, sem comprometer o acesso do operador à peça. A escolha entre essas alternativas depende da geometria das peças, da mobilidade exigida e da repetitividade do processo.
Exaustão de solda industrial: quais soluções se aplicam
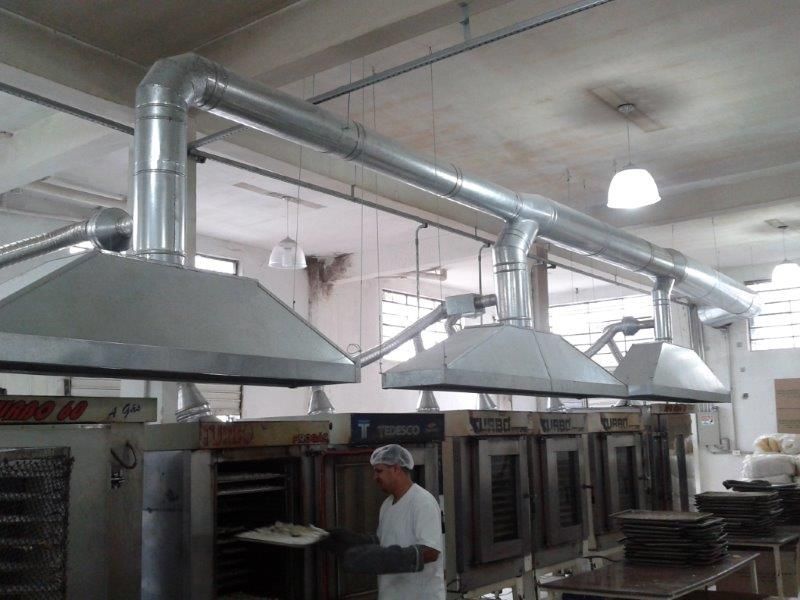
Em linhas com postos fixos e peças de porte regular, mesas aspirantes e coifas projetadas para cada estação costumam oferecer controle eficiente. O ar é puxado por aberturas distribuídas na mesa ou pela coifa, seguindo para uma rede de dutos e para o sistema de filtragem. É uma solução indicada quando a operação permite manter a região de geração próxima ao ponto de captação.
Para postos com maior variação de posição ou para manutenção, montagem e reparos, os braços extratores articulados oferecem flexibilidade. Eles permitem aproximar a coifa da área de soldagem e reposicioná-la conforme o trabalho. Porém, dependem de uso correto. Se o braço permanecer afastado do arco ou fora da trajetória natural dos fumos, a eficiência cai de forma relevante.
Cabines de solda, cortinas técnicas e enclausuramentos parciais são recomendados quando há produção repetitiva, alto volume de fumaça ou necessidade de evitar que o contaminante alcance áreas vizinhas. O enclausuramento reduz a influência de correntes de ar externas e facilita a captação, mas precisa prever acesso para peças, movimentação de ponte rolante, ergonomia, iluminação e segurança da operação.
Em instalações com diversos pontos de solda, uma rede centralizada pode atender várias estações por meio de ramais e registros de balanceamento. Já em processos que operam de forma intermitente ou em locais distantes, sistemas individuais podem simplificar a instalação e permitir acionamento independente. Não existe uma configuração universalmente superior. A escolha deve considerar simultaneidade de uso, expansão futura, manutenção disponível e custo total de operação.
O que define o dimensionamento correto
O dimensionamento começa no processo, não no catálogo do equipamento. É necessário levantar quais métodos de soldagem são utilizados, quantos postos podem trabalhar ao mesmo tempo, onde os fumos se formam, quais peças são produzidas e como ocorre a movimentação no entorno. Um posto de MIG/MAG em bancada tem comportamento diferente de uma soldagem em estruturas grandes, em uma célula robotizada ou em uma área de reparo.
A vazão de ar precisa ser suficiente para gerar velocidade de captura no ponto necessário. Ao mesmo tempo, vazão excessiva pode aspirar gases de proteção, criar desconforto térmico, aumentar ruído e elevar o consumo de energia. A distância entre a captação e a fonte também é decisiva: quanto mais distante a coifa estiver, maior tende a ser a vazão exigida para obter o mesmo resultado.
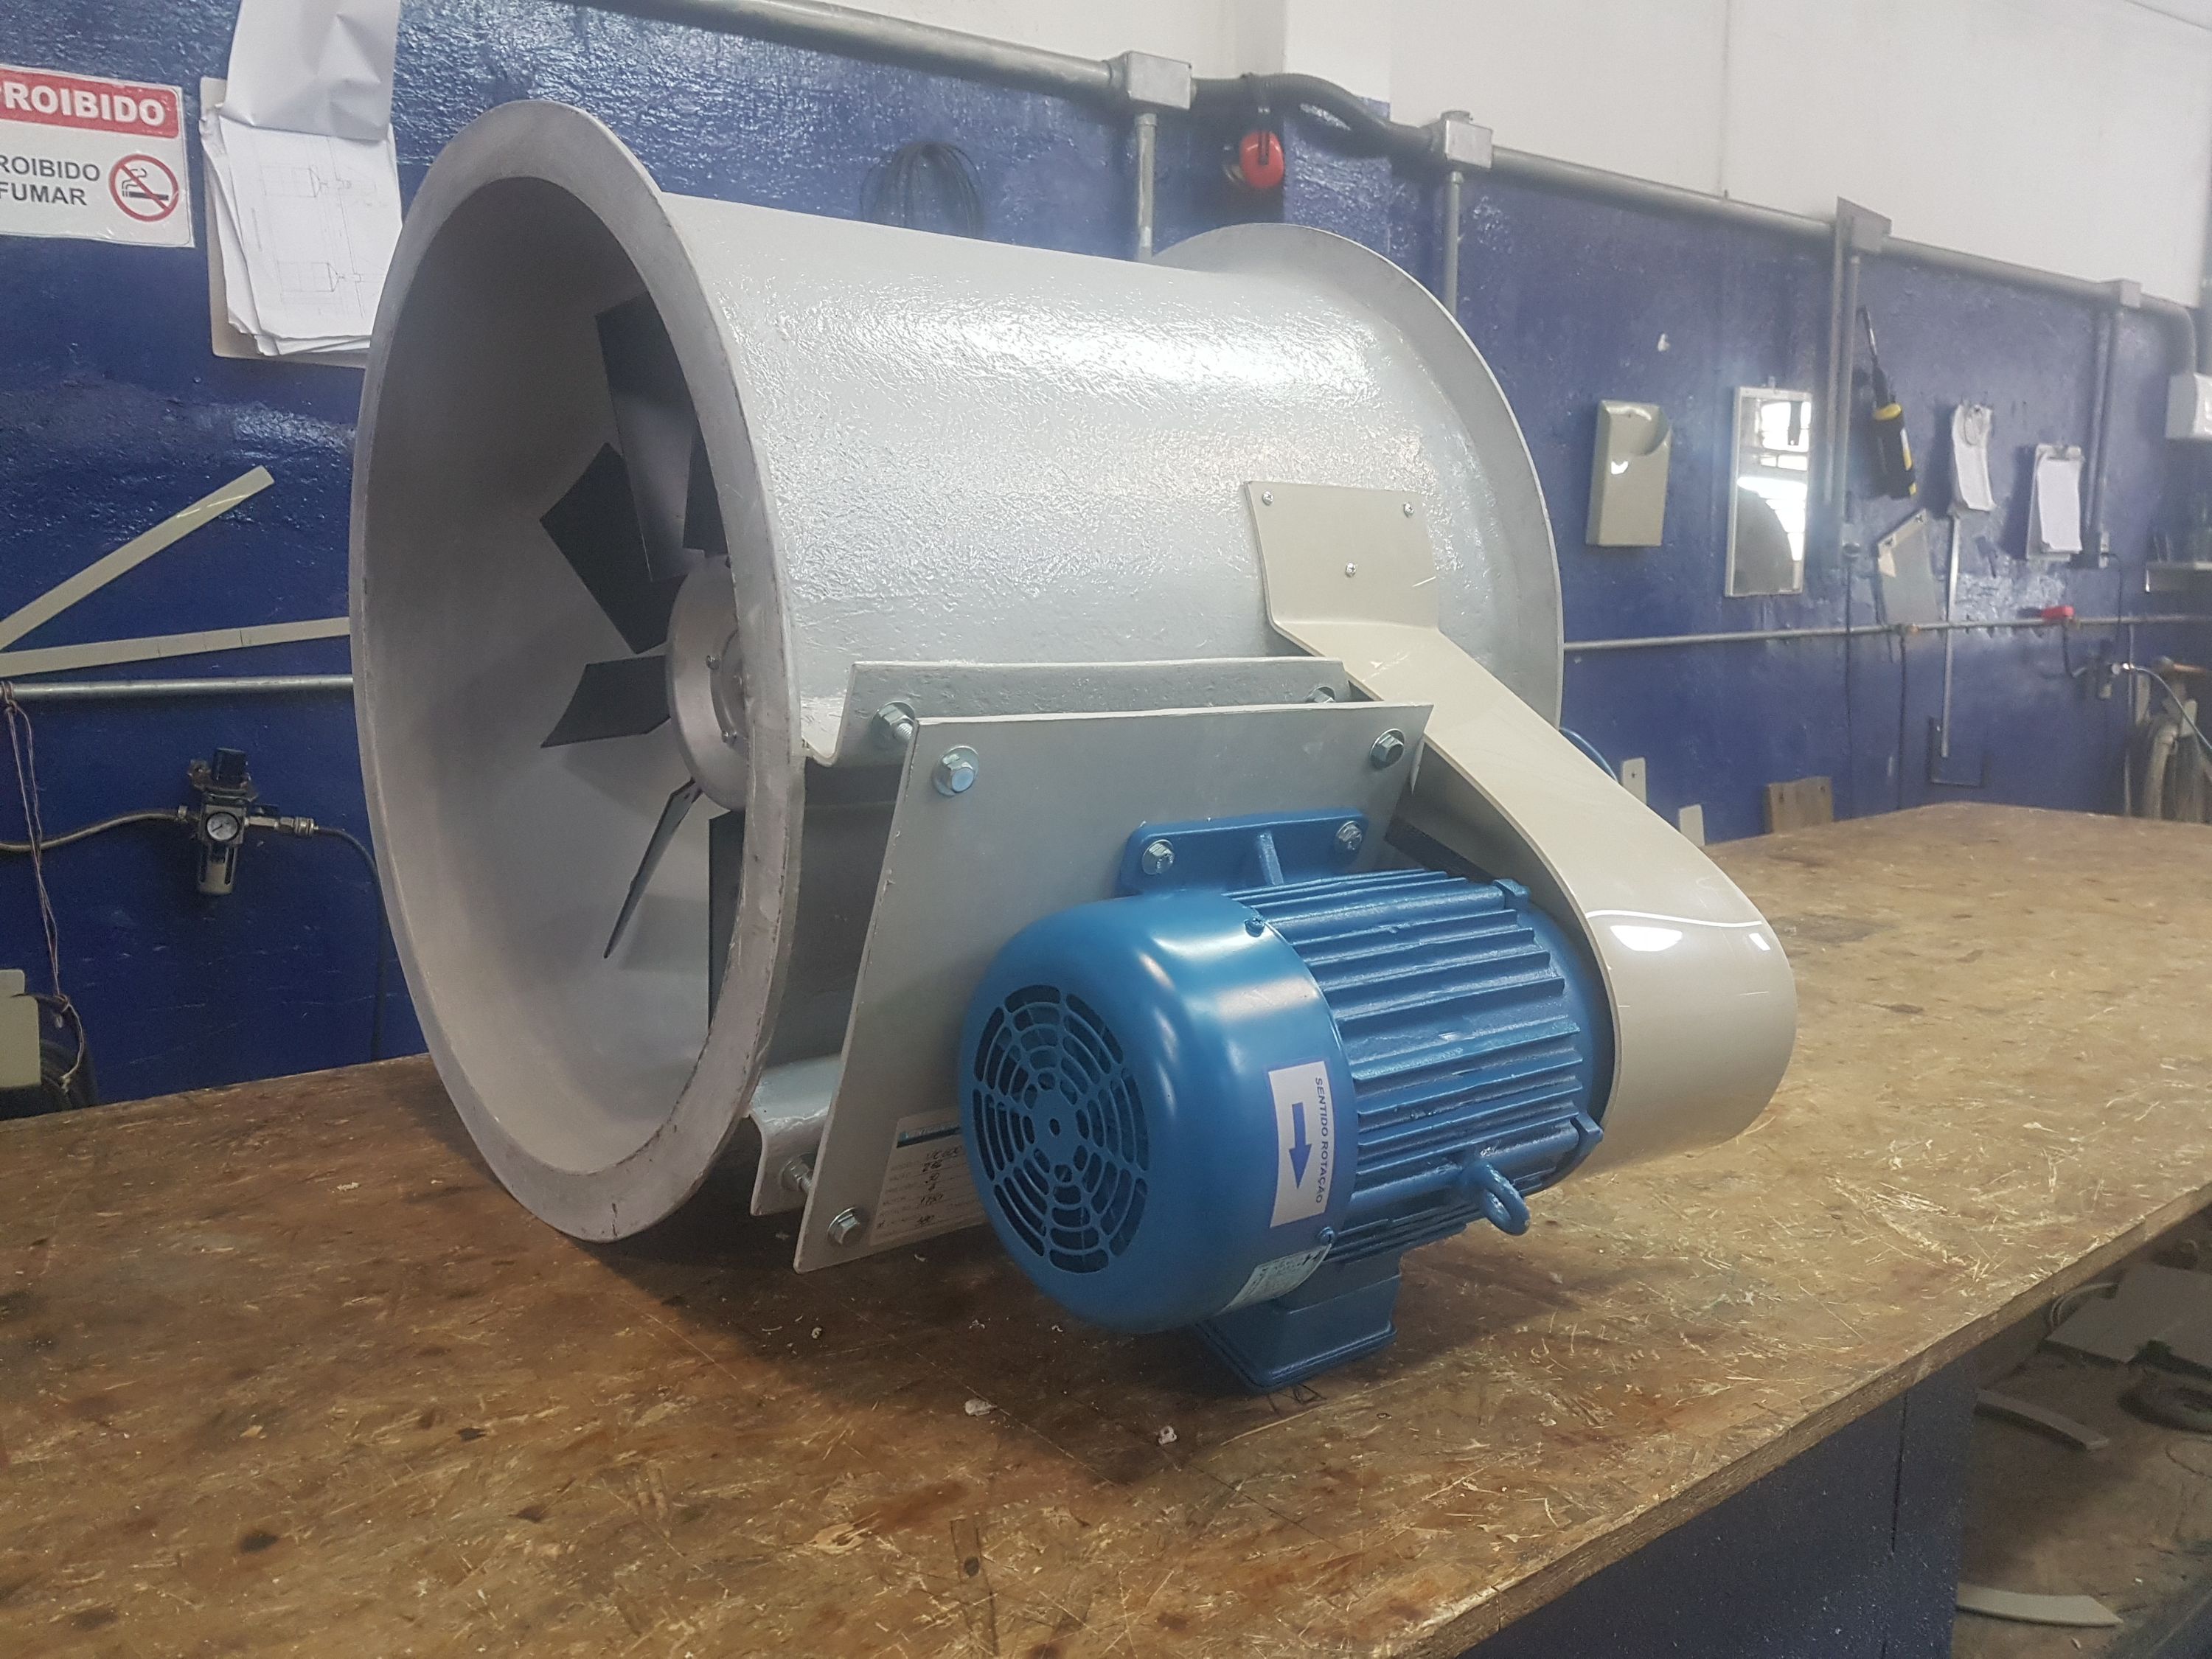
A rede de dutos deve ser calculada para conduzir partículas sem acúmulo excessivo, com perdas de carga compatíveis com o ventilador selecionado. Mudanças bruscas de direção, reduções inadequadas, trechos flexíveis em excesso e derivações sem balanceamento comprometem o desempenho. O ventilador centrífugo, comum nesse tipo de aplicação, deve ser selecionado pela vazão e pela pressão estática real do sistema, considerando filtros, dutos, coifas, registros e acessórios.
Também é necessário avaliar a reposição de ar. Todo volume exaurido precisa ser compensado por entrada controlada de ar externo ou por um sistema de insuflação. Sem essa previsão, o galpão pode operar com pressão negativa excessiva, portas difíceis de abrir, entrada desordenada de poeira e perda de eficiência na captação. Em alguns casos, o ar de reposição precisa ser tratado ou climatizado para preservar o conforto dos trabalhadores e a estabilidade do processo.
Filtragem e descarte do ar exigem análise do contaminante
Após a captação, o ar contaminado pode seguir para equipamentos de controle conforme a carga de particulados e as características da emissão. Filtros de manga e coletores de pó são soluções frequentes para retenção de fumos metálicos e partículas finas, desde que o meio filtrante, a velocidade de filtração e o sistema de limpeza sejam definidos para a aplicação.
O pré-separador pode ser útil quando há faíscas ou partículas mais pesadas, reduzindo a carga que chega ao elemento filtrante. Em determinados processos, é indispensável prever medidas de prevenção contra incêndio e avaliar o risco associado ao material particulado. Não é adequado tratar toda poeira como se tivesse o mesmo comportamento. Características como granulometria, temperatura, umidade, inflamabilidade e composição química mudam a especificação do sistema.
A possibilidade de retorno do ar filtrado ao ambiente também precisa ser avaliada caso a caso, considerando a eficiência de filtragem, a natureza dos contaminantes, a estratégia de monitoramento e os requisitos aplicáveis à operação. Em muitas situações, a descarga externa controlada é a alternativa mais apropriada. O ponto é definir uma solução que proteja pessoas e processo sem transferir o problema para outra área da planta.
Erros que reduzem a eficiência da exaustão
O erro mais comum é instalar a coifa longe da geração de fumos para não interferir no trabalho. A intenção é compreensível, mas a distância reduz drasticamente a capacidade de captura. A solução deve ser ergonomicamente adequada, com ajuste de posição, e não simplesmente afastada do processo.
Outro problema recorrente é ampliar a rede com novos postos sem revisar o ventilador, a capacidade do filtro e o balanceamento dos ramais. A instalação continua funcionando, mas alguns pontos passam a receber menos vazão do que o necessário. Medições de vazão e pressão ajudam a identificar essas perdas antes que elas se transformem em um problema de segurança e produtividade.
A manutenção também não pode ser tratada como atividade secundária. Filtros saturados, dutos com acúmulo de pó, registros travados, correias desgastadas e inversores configurados fora do ponto de operação alteram o desempenho do conjunto. Um plano de inspeção deve incluir condição dos elementos filtrantes, diferencial de pressão, integridade dos dutos, vibração, ruído e funcionamento dos dispositivos de limpeza.
Projeto, instalação e validação em campo
Uma solução confiável começa com visita técnica e levantamento do processo real. Fotos, medições e desenhos ajudam, mas não substituem a observação do fluxo produtivo, das interferências estruturais, das rotas de manutenção e da movimentação de materiais. É nessa etapa que se identificam limitações de pé-direito, equipamentos existentes, áreas de circulação e pontos disponíveis para instalação.
Na implantação, a execução precisa respeitar suportação adequada dos dutos, vedação das conexões, acesso aos filtros e ventiladores, proteção de partes móveis e segurança para trabalho em altura quando necessário. A instalação deve facilitar futuras intervenções, pois um filtro sem acesso seguro ou um ventilador instalado em posição inadequada aumenta o custo e o risco da manutenção.
Após o comissionamento, vale validar o comportamento de cada posto em condição real de soldagem. A observação da pluma de fumos, a verificação de vazão, a pressão do sistema e o ajuste dos registros permitem corrigir desequilíbrios. Esse cuidado diferencia um conjunto de equipamentos instalado de um sistema efetivamente funcional.
A ManosVenti desenvolve projetos de exaustão para solda com engenharia aplicada ao layout, ao processo e às exigências de cada planta. Quando a captação, a filtragem, a reposição de ar e a instalação são tratadas como partes do mesmo projeto, a operação ganha controle sobre um risco que não deve permanecer suspenso no ar.