Cabine de pintura industrial: como especificar
Entenda como especificar uma cabine de pintura industrial com exaustão, filtragem e segurança para elevar a qualidade e controlar emissões na fábrica.
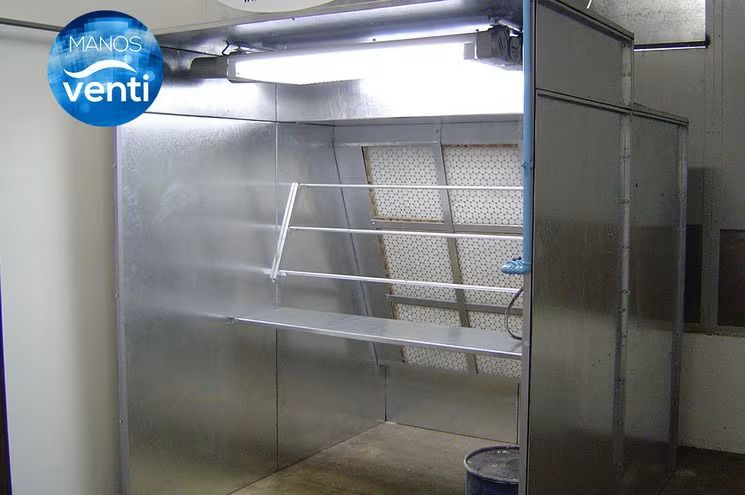
Uma cabine de pintura industrial mal dimensionada cobra seu preço em vários pontos da operação: acabamento irregular, desperdício de tinta, maior exposição da equipe a névoas e vapores, sujeira em áreas adjacentes e paradas para limpeza. Quando o processo é tratado somente como uma etapa de pintura, a empresa tende a adquirir um equipamento padrão que não acompanha a produção real. Quando é tratado como um sistema de controle ambiental e qualidade, a especificação passa a considerar fluxo de ar, contaminantes, peças, processo e rotina de manutenção.
Para indústrias que pintam estruturas metálicas, componentes automotivos, máquinas, móveis, peças plásticas ou equipamentos especiais, a cabine precisa criar uma área controlada. Ela reduz a interferência de partículas externas sobre a superfície, direciona o ar contaminado para a captação e ajuda a manter condições repetíveis de aplicação. O resultado esperado não é apenas uma pintura visualmente melhor, mas um processo mais seguro, limpo e previsível.
O que uma cabine de pintura industrial precisa resolver
A função central da cabine é conter e conduzir o overspray – a parcela de tinta pulverizada que não adere à peça – e, conforme a tecnologia de pintura, vapores de solventes e outros compostos gerados durante a aplicação. Isso exige exaustão corretamente distribuída, reposição de ar quando necessária e estágios de filtragem compatíveis com a carga contaminante.
Em uma linha de produção, a cabine também deve respeitar o modo como o trabalho acontece. Peças grandes podem exigir portas amplas, altura livre, trilhos ou movimentação por ponte rolante. Lotes menores podem demandar agilidade de carga e descarga. Já uma operação de alto volume precisa evitar que a cabine se torne um gargalo entre preparação, pintura, secagem e inspeção.
A escolha depende ainda da tinta. Produtos à base de água e sistemas solventes possuem comportamentos distintos quanto à evaporação, secagem e emissão. O método de aplicação – pistola convencional, HVLP, airless, eletrostática ou automação – altera a quantidade e a característica do particulado captado. Por isso, não existe uma vazão universal que sirva para toda cabine.
Dimensionamento começa pelo processo, não pela carenagem
É comum receber pedidos baseados somente nas dimensões internas desejadas. Medidas são relevantes, mas não bastam para definir uma solução eficiente. O projeto deve partir do volume e das dimensões máximas das peças, do número de operadores, da frequência de pintura, do tipo de tinta, da taxa de transferência da aplicação e do layout disponível.
A vazão de exaustão é definida para estabelecer velocidade de captura e direcionamento do ar adequados à geometria da cabine e ao processo. Uma vazão abaixo do necessário permite que névoas escapem pela abertura de trabalho, contaminando o ambiente e atingindo o operador. Vazão excessiva, por outro lado, pode elevar consumo elétrico, acelerar a saturação dos filtros e criar correntes de ar que prejudicam a deposição da tinta.
Também é preciso avaliar a pressão interna. Em muitas aplicações, trabalha-se com leve pressão negativa para impedir a saída de contaminantes por frestas e acessos. Contudo, essa condição só se mantém estável com entrada de ar planejada. Retirar grandes volumes de ar sem prever reposição pode comprometer a captação, gerar desconforto térmico e afetar outras áreas da planta.
Fluxo horizontal, vertical ou lateral
A configuração do fluxo de ar define como a névoa de tinta atravessa a área de trabalho até chegar aos filtros. Em cabines de fluxo horizontal, o ar percorre a cabine de uma extremidade à outra. É uma alternativa aplicável a diversos processos, desde que as zonas de entrada, aplicação e exaustão sejam projetadas de acordo com as peças e a posição do pintor.
No fluxo vertical, o ar desce pelo teto e é captado na região inferior, normalmente por piso filtrante, canaletas ou plenum. Essa solução pode favorecer a qualidade do acabamento em operações mais exigentes, pois afasta partículas da zona de pintura em uma direção mais uniforme. Em contrapartida, costuma demandar maior atenção à obra civil, ao acesso para manutenção e à composição do piso.
Há ainda arranjos laterais e semiverticais, úteis quando o galpão apresenta limitações de altura, fundação ou circulação. A decisão técnica deve equilibrar qualidade requerida, características das peças, área disponível, custo de implantação e facilidade de manutenção futura.
Filtragem e exaustão definem a eficiência real
A cabine não termina no espaço fechado onde a tinta é aplicada. O sistema de exaustão, os filtros, os dutos e o ventilador formam o conjunto que mantém a operação sob controle. Se um desses elementos for subdimensionado, a cabine perde desempenho mesmo que sua estrutura esteja adequada.
Na retenção de particulados, filtros tipo manta ou cartucho podem ser selecionados conforme o sistema, a granulometria do overspray e a eficiência necessária. O objetivo é proteger o ventilador, reduzir o lançamento de partículas e preservar a vazão de projeto pelo maior tempo possível. Filtros inadequados saturam rapidamente ou deixam passar material que se deposita em dutos e equipamentos.
O ventilador centrífugo deve vencer as perdas de carga geradas por filtros limpos e considerar sua elevação gradual durante a operação. Esse ponto é decisivo: dimensionar o ventilador apenas para a condição inicial pode levar à queda de vazão à medida que os elementos filtrantes acumulam tinta. Instrumentos de monitoramento de pressão diferencial ajudam a identificar o momento correto de substituição, evitando trocas prematuras ou operação com filtros saturados.
Quando há emissão de vapores, a análise deve ser mais ampla. A retenção de overspray não significa, por si só, tratamento de gases e compostos orgânicos voláteis. Dependendo do processo, da composição da tinta e das exigências ambientais aplicáveis, pode ser necessário integrar etapas específicas de tratamento ou adequar o sistema de ventilação e descarte. Esse diagnóstico deve considerar as informações de segurança dos produtos utilizados e as condições da licença ambiental da operação.
Segurança operacional precisa entrar no projeto
Pintura por pulverização pode envolver névoas inflamáveis, solventes, eletricidade estática e fontes de ignição. A cabine deve ser concebida com atenção às características do produto aplicado, à classificação de risco da área e aos requisitos técnicos e legais pertinentes ao empreendimento. Não é uma etapa que deve ser resolvida depois da instalação.
Componentes elétricos, iluminação, aterramento, comandos, ventilação e procedimentos de trabalho precisam estar alinhados ao risco identificado. A ventilação deve operar de forma intertravada com a atividade de pintura quando o processo exigir, reduzindo a possibilidade de aplicação sem captação ativa. Também é necessário prever acesso seguro para troca de filtros, limpeza de dutos e inspeção do ventilador.
A organização do processo influencia diretamente a segurança. Armazenar tintas e solventes dentro da cabine, realizar diluição em área improvisada ou bloquear entradas de ar para reduzir ruído são práticas que comprometem o sistema. Uma cabine eficiente funciona com procedimentos operacionais claros, treinamento e manutenção documentada.
Integração com preparação, secagem e layout da fábrica
A melhor cabine pode perder eficiência se for instalada em um fluxo produtivo mal resolvido. A área de preparação deve minimizar a entrada de poeira e resíduos na pintura. A movimentação de peças precisa evitar manobras arriscadas ou cruzamento com rotas de empilhadeiras. E a secagem deve ser compatível com o tempo de ciclo, para que peças recém-pintadas não sejam expostas a partículas ou manuseio antes da cura adequada.
Em projetos de expansão, vale avaliar desde o início se haverá necessidade de setores separados para lixamento, preparação, pintura e secagem. Lixamento e pintura no mesmo ambiente, sem controle específico, aumentam o risco de defeitos superficiais. Da mesma forma, instalar a descarga do ar exaurido sem estudar a cobertura, as tomadas de ar e os edifícios vizinhos pode provocar recirculação de contaminantes.
A ManosVenti desenvolve cabines de pintura e sistemas de exaustão considerando essas interfaces de campo. O objetivo é transformar dados de processo em uma solução fabricável, instalável e adequada à realidade de cada planta, sem depender de dimensões genéricas ou equipamentos isolados.
Manutenção preserva acabamento e reduz paradas
A rotina de manutenção deve começar pela inspeção visual. Acúmulo de tinta em paredes, grelhas, filtros e dutos reduz a eficiência de captura e pode contaminar o ambiente. A limpeza programada evita que a cabine exija paradas longas e corretivas.
A troca de filtros deve seguir o acompanhamento de perda de carga, a condição observada e o comportamento real da aplicação. Substituições baseadas apenas em prazo podem gerar desperdício ou permitir que o sistema opere além do limite adequado. Também é recomendável verificar correias, mancais, vibração, fixações, sentido de rotação, ruído e consumo elétrico do conjunto de exaustão.
Ao solicitar um orçamento, reúna informações como dimensões e peso das peças, tinta utilizada, método de aplicação, produção diária, planta do layout, altura do galpão e disponibilidade elétrica. Quanto mais preciso for esse levantamento, mais consistente será o dimensionamento. Uma cabine de pintura industrial bem especificada deixa de ser apenas um equipamento de apoio e passa a proteger a qualidade, a segurança e a continuidade da produção.